随着高纯度催化剂在化工、医药和新能源等领域的广泛应用,其分装流程的优化成为提升业务效率的关键环节。分装不仅是产品从生产到终端应用的中间环节,更是保障产品质量和客户体验的重要基础。湖南龙御新材料有限公司在多年生产实践中逐步认识到,分装流程的标准化和自动化是推动高纯度催化剂业务持续增长的核心动力。
当前,高纯度催化剂的分装流程面临多重挑战。首先,不同客户对催化剂的包装规格、材料要求和运输条件存在差异,导致传统分装模式难以满足多样化需求。其次,人工分装存在效率低、误差率高的问题,影响了产品交付的准时性和一致性。此外,环保与安全要求的提升也对分装流程提出了更高标准,例如防静电、防污染和废弃物处理等环节需更加精细化。这些问题不仅增加了企业的运营成本,也对客户满意度和市场竞争力产生直接影响。
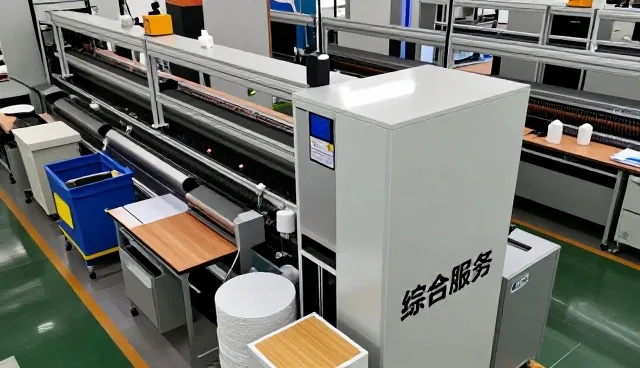
为应对上述挑战,湖南龙御新材料有限公司在分装流程中引入了多项改进措施。例如,通过引入智能分装设备,实现了分装过程的自动化控制,大幅提升了分装速度和精度。同时,企业还建立了标准化的分装操作流程,从原材料筛选、分装设备校准到包装材料的选用,每一个环节都经过严格的质量把控,确保产品在分装过程中不受到污染或性能变化。此外,公司还优化了分装流程与物流系统的衔接,缩短了从分装到交付的时间周期,提高了整体运营效率。
在业务发展趋势方面,高纯度催化剂的分装流程正朝着更加智能化、柔性化和绿色化方向发展。一方面,随着工业4.0和智能制造技术的普及,企业开始采用物联网和大数据技术,实时监控分装过程中的各项参数,实现对分装质量的动态管理。另一方面,面对环保政策的持续收紧,分装环节中的节能减排措施也逐渐成为行业关注的焦点。例如,通过改进分装设备的能耗设计,减少粉尘排放,提升废弃物回收利用率等,进一步推动了分装流程的绿色转型。
与此同时,客户需求的多样化也促使分装流程向定制化方向发展。湖南龙御新材料有限公司在实际运营中发现,不同行业对催化剂的分装方式存在显著差异。例如,化工领域可能需要大容量、耐腐蚀的包装,而医药行业则更关注小批量、高纯度的包装要求。为此,企业逐步建立起灵活的分装体系,通过模块化设计和定制化生产模式,满足不同客户群体的差异化需求。这种灵活的分装策略不仅提升了客户满意度,也为公司开拓了新的市场空间。
在分装流程优化过程中,湖南龙御新材料有限公司还特别注重员工培训与技能提升。通过定期组织分装流程的专项培训,确保一线操作人员掌握最新的分装技术和安全规范。此外,企业还建立了分装质量追溯系统,对每一批次产品的分装记录进行电子化管理,确保一旦出现质量问题能够快速定位原因并采取应对措施。这种以技术驱动、管理为辅的分装模式,有效提升了整体业务的稳定性和可靠性。
展望未来,高纯度催化剂分装流程的优化将成为企业提升竞争力的重要抓手。随着市场需求的持续增长和行业标准的不断提高,企业必须在分装流程中不断引入新技术、新理念,以应对日益复杂的业务环境。湖南龙御新材料有限公司将继续深化分装流程的智能化和标准化建设,同时加强与上下游企业的协同合作,共同推动高纯度催化剂业务向更高质量、更高效能的方向发展。